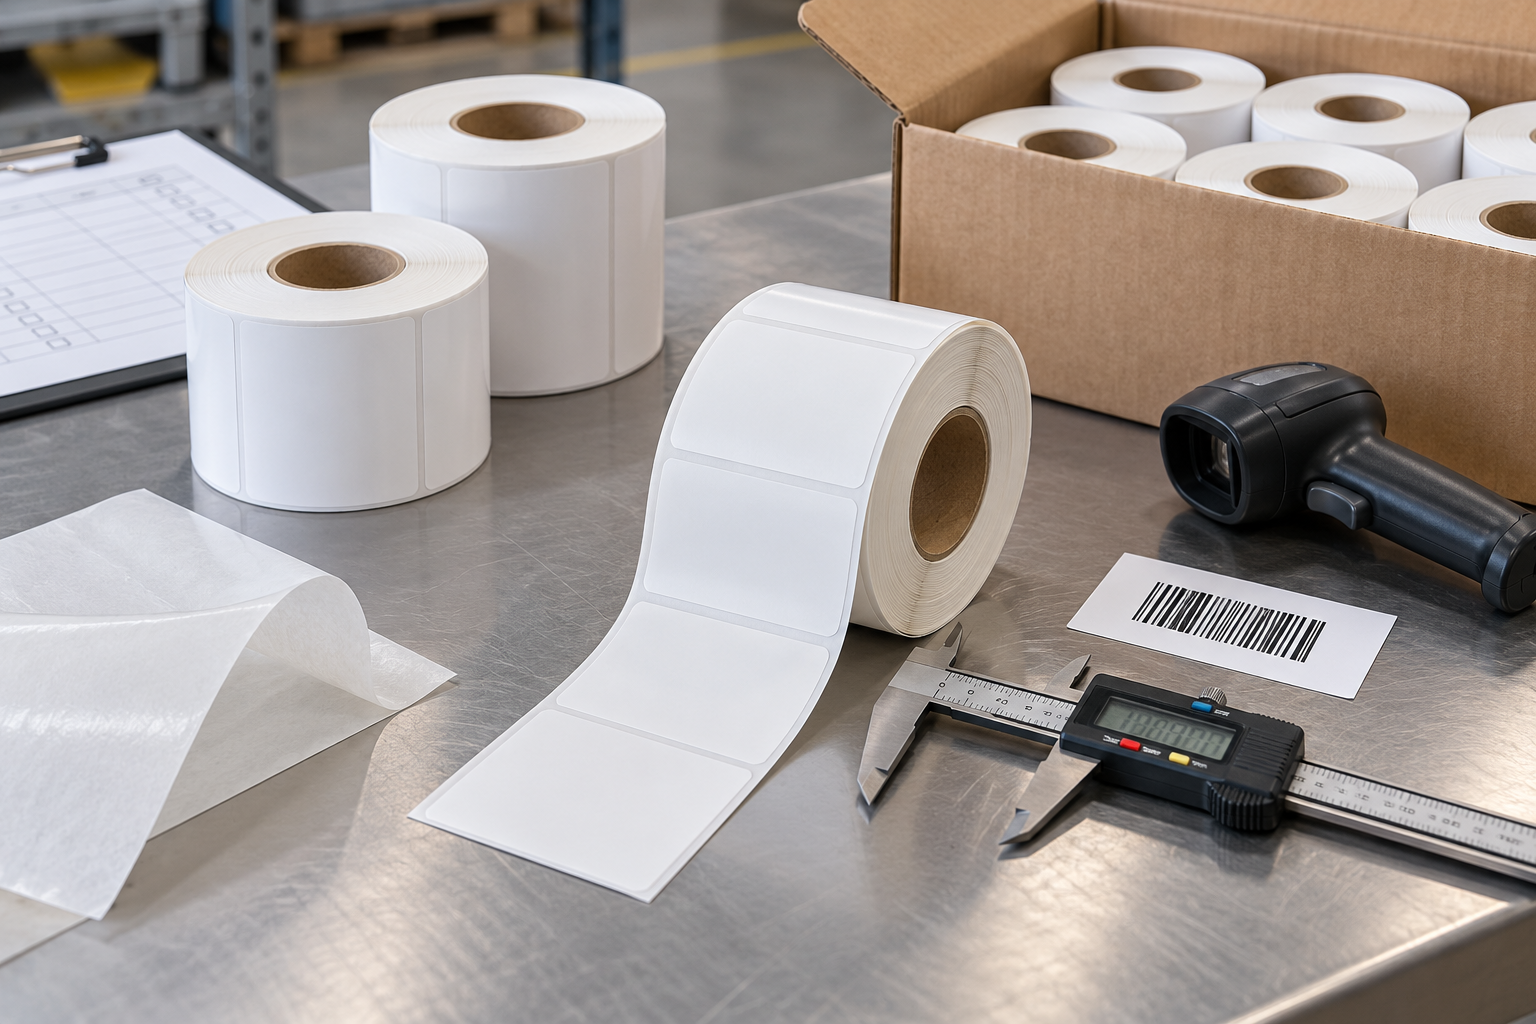
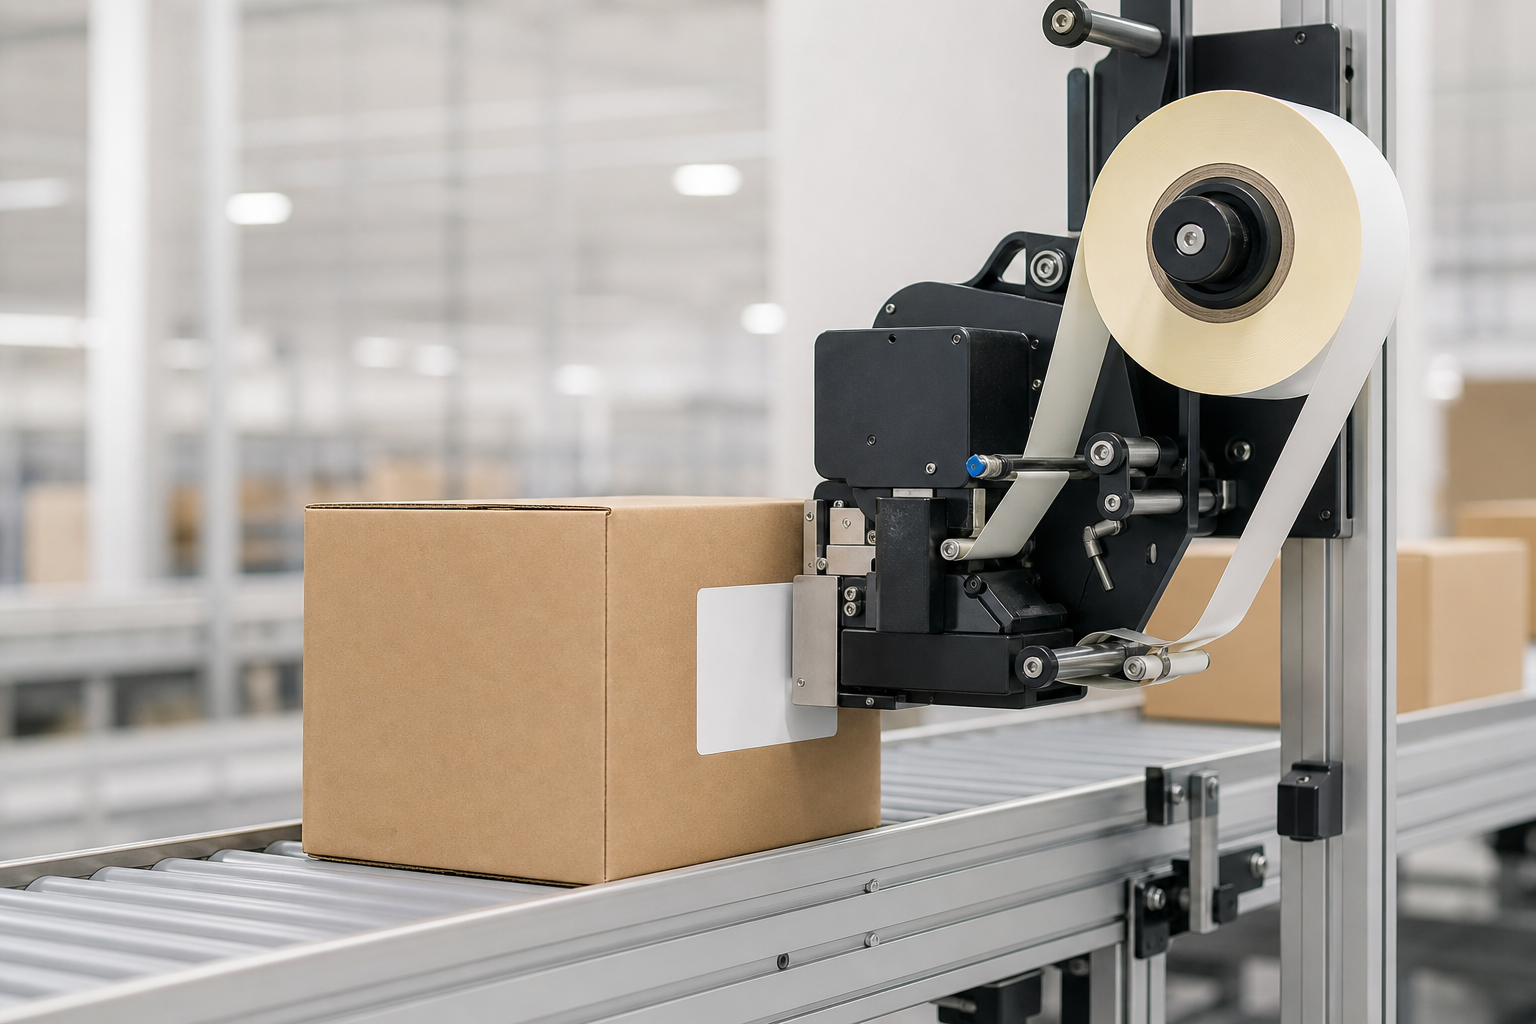
A la hora de elegir etiquetas térmicas para un sistema automático de impresión y aplicación, es necesario adaptar la estructura completa de la etiqueta al motor de impresión, al método de aplicación, a la superficie del envase, a la velocidad de producción y al entorno operativo. El ancho, la longitud, el espacio libre, el grosor total, la resistencia del soporte, la fuerza de desprendimiento, la rigidez, el adhesivo, la dirección del rollo, el tamaño del núcleo y el diámetro exterior deben combinarse de forma armoniosa.
Una etiqueta que se imprime correctamente en una prueba de sobremesa puede fallar en una línea automatizada. Los equipos de impresión y aplicación deben imprimir, despegar, presentar, transferir y adherir cada etiqueta en un ciclo breve. Por lo tanto, la aprobación final debe realizarse utilizando la máquina, el envase, la velocidad de la línea, el formato de datos y las condiciones ambientales reales.
¿En qué se diferencia el etiquetado de «imprimir y aplicar»?
Un sistema de impresión y aplicación genera información variable justo antes de colocar la etiqueta sobre un embalaje en movimiento o inmóvil. La impresora hace avanzar la banda, separa la etiqueta del soporte y la envía a una almohadilla de presión, una unidad de soplado de aire, un mecanismo de limpieza, una vía de aplicación directa o un aplicador de envoltura.
Cada ciclo depende de que la posición y la liberación de la etiqueta sean predecibles. Pequeñas variaciones que resultan aceptables en el uso manual pueden provocar fallos en la recogida, una aplicación sesgada, roturas del papel protector, alimentaciones dobles o que la etiqueta se quede adherida al borde de desprendimiento. La etiqueta forma parte del proceso de la máquina, no es solo un consumible impreso.
¿Qué especificaciones de la impresora deben cumplirse?
Empieza por el modelo exacto del motor de impresión y la configuración del aplicador instalado. Confirma el ancho de soporte admitido, la longitud mínima de la etiqueta, el grosor total del soporte, el rango de separación, el tamaño del núcleo, el diámetro máximo del rollo, el método de detección, la resolución de impresión y la velocidad. El modo de aplicador puede tener límites de longitud mínima diferentes a los del modo de corte por desgarro o con cuchilla.
Comprueba si está activada la retroalimentación, si el soporte está accionado por un rodillo de separación y cómo se rebobina el soporte sobrante. No copies los ajustes de otra gama de impresoras. Un rollo que encaje físicamente puede no cumplir los límites de soporte o de tensión del motor de impresión.
¿Por qué son importantes la rigidez de la etiqueta y la facilidad de desprendimiento del papel protector?
En el borde de despegado, el soporte se dobla bruscamente, mientras que la etiqueta debe seguir avanzando. Una etiqueta con la rigidez suficiente se separa limpiamente y se coloca de forma predecible. Una etiqueta muy flexible puede seguir el contorno del soporte alrededor del borde de despegado. Una estructura muy rígida puede no adaptarse a los envases pequeños o puede levantarse tras su aplicación.
La fuerza de desprendimiento debe ser equilibrada. Una fuerza de desprendimiento excesiva puede retrasar la separación y desplazar la etiqueta de su posición. Por el contrario, una fuerza de desprendimiento demasiado ligera puede provocar que la etiqueta se desprenda antes de tiempo durante el bobinado, el transporte, la aceleración o el retroceso. Prueba conjuntamente el material de superficie, el adhesivo y el soporte finalizados, ya que ninguna de estas propiedades puede aprobarse de forma independiente.
¿Cómo se debe elegir el adhesivo?
El adhesivo debe adaptarse al material del embalaje, a la energía superficial, a la textura, a la limpieza, a la curvatura, a la temperatura de aplicación y a la temperatura de servicio. El cartón ondulado, las cajas de cartón recicladas, el film retráctil, el vidrio, el metal y los plásticos de baja energía superficial pueden requerir un comportamiento diferente del adhesivo. El polvo, la humedad, el aceite y las superficies frías reducen el contacto inicial.
La aplicación automática ejerce una presión y un tiempo de contacto limitados sobre la etiqueta. El adhesivo debe desarrollar suficiente adherencia inicial durante el contacto propiamente dicho. Un adhesivo muy pegajoso no es necesariamente mejor: el adhesivo que sobresale por los bordes o un flujo excesivo pueden contaminar la placa de separación, la almohadilla, las guías y la impresora.
¿Cómo influyen el tamaño y la forma de las etiquetas en su aplicación?
La etiqueta debe ser lo suficientemente grande como para que quepan el código de barras y el texto necesarios, pero sin sobrepasar el rango admitido por el aplicador. Es posible que las etiquetas muy cortas no sobresalgan lo suficiente para el método de recogida. Las etiquetas muy largas pueden combarse, arrugarse o requerir una carrera de apisonamiento más larga y un tiempo de ciclo mayor.
Las esquinas redondeadas suelen despegarse y colocarse de forma más fiable que las puntas afiladas. Los cuellos estrechos, las formas inusuales de los troqueles y los márgenes reducidos del revestimiento pueden levantarse a alta velocidad. En el caso de las etiquetas envolventes, comprueba las dimensiones del panel, la secuencia de envoltura, la compresión de la caja y la ubicación de los bordes del embalaje antes de aprobar el trazado del troquel.
¿Qué tipo de construcción de rodillos se debe especificar?
Especifica el diámetro interior del núcleo, la anchura del núcleo, el diámetro exterior máximo del rollo, la anchura de la banda, la dirección de bobinado, si las etiquetas van hacia dentro o hacia fuera, y qué borde sale primero. El rollo debe apoyarse perfectamente en el desbobinador y desplazarse por la impresora sin movimientos laterales. Los rollos grandes necesitan núcleos lo suficientemente resistentes como para no aplastarse.
Indica si rollos de etiquetas puede contener empalmes y cómo deben identificarse. Confirma el número de etiquetas por rollo y la capacidad del papel de protección. Un rollo con un gran número de etiquetas ofrece pocas ventajas si el rebobinador se llena primero o si la masa adicional del rollo provoca una tensión de desenrollado inestable.
¿Cómo se deben controlar los espacios, las marcas y el troquelado?
Utiliza el método de detección compatible con el motor de impresión: espacio, muesca, orificio o marca negra. Las marcas de registro deben ser uniformes a lo largo de todo el rollo y pasar por la pista correcta del sensor. Las preimpresiones, los materiales transparentes y las formas irregulares pueden reducir el contraste de detección.
La troqueladora debe cortar la superficie y el adhesivo sin debilitar el soporte. Los cortes profundos pueden provocar roturas del soporte debido a la tensión del aplicador. Los cortes superficiales dejan las etiquetas unidas a la matriz o al soporte. Comprueba la repetición, el espacio, los márgenes del soporte, el exceso de adhesivo y el registro entre la etiqueta y la impresión a lo largo de todo el rollo.
¿Cómo se relacionan entre sí la velocidad de impresión y los requisitos de los códigos de barras?
Un mayor rendimiento no siempre requiere la máxima velocidad de impresión. El sistema necesita tiempo suficiente para imprimir una imagen legible, presentar la etiqueta, recibir la señal del aplicador, colocar la etiqueta y confirmar que se ha completado el proceso. Los códigos de barras densos y las áreas oscuras extensas pueden requerir una velocidad reducida o un ajuste de la temperatura.
Utiliza el nivel de oscuridad más bajo que permita obtener una imagen estable a la velocidad seleccionada. Un calor excesivo puede provocar que las barras del código de barras se ensanchen, oscurecer el fondo, deformar los soportes ligeros y aumentar el desgaste del cabezal de impresión. Comprueba los códigos de barras tras su aplicación, ya que las arrugas, la textura del cartón, la curvatura y la colocación de las etiquetas pueden reducir el rendimiento de la lectura.
¿Qué método de aplicación modifica los requisitos de etiquetado?
- La aplicación de tampones requiere una recogida, un vacío de la almohadilla, una rigidez de la etiqueta, una distancia entre paquetes y una presión de contacto constantes.
- La aplicación mediante soplado de aire requiere una etiqueta lo suficientemente ligera y estable como para transferirse con precisión sin que se doble ni gire.
- Los métodos de limpieza y aplicación directa dependen del movimiento controlado del paquete, del contacto con el borde delantero y de que la etiqueta se desprenda con suavidad.
- Los sistemas de envoltura en las esquinas requieren una sincronización precisa, una geometría adecuada del embalaje y un adhesivo que se adhiera entre dos paneles adyacentes.
Indica al convertidor qué método está instalado. Una etiqueta del mismo tamaño puede comportarse de forma diferente según se aplique con un tampón, se desplace por el aire o se frote sobre una caja que pasa.
¿Cómo se debe llevar a cabo un ensayo de producción?
- Carga un rollo representativo de la producción, calibra el motor de impresión y comprueba la alimentación de una sola etiqueta y que la posición de desprendimiento sea constante.
- Prueba todos los formatos de etiqueta requeridos a velocidad normal y máxima de la línea con envases reales que se encuentren dentro del rango de tolerancia previsto.
- Inspecciona la calidad del código de barras, su ubicación, las arrugas, el levantamiento de los bordes, las etiquetas que faltan, el seguimiento del papel protector de desecho, los cambios de rollo y la recuperación tras las paradas.
Continúa el tiempo suficiente para comprobar el equipo caliente, un rebobinador de residuos casi lleno y las etiquetas cercanas al núcleo. Es posible que una demostración breve no permita detectar cambios en el rizado, el desprendimiento, la tensión del rollo o la acumulación de adhesivo.
¿Qué aspectos deben acordarse con el proveedor?
Dale el proveedor de etiquetas los modelos del motor de impresión y del aplicador, el método de aplicación, el diseño de la etiqueta, el esquema del rollo, la composición del material, las muestras de embalaje, la velocidad, el entorno, los requisitos del código de barras y los criterios de aceptación. Anota la configuración aprobada de la impresora y el modo de manejo del soporte junto con las especificaciones de la etiqueta.
Se exigirá notificación previa antes de modificar la superficie, el grado térmico, el adhesivo, el revestimiento, el troquel, el núcleo, la dirección de bobinado o el proveedor. Se conservarán muestras de un rollo homologado y del embalaje aplicado. La aceptación final deberá abarcar la alimentación continua, el desprendimiento limpio, la aplicación precisa, la legibilidad del código de barras, la adhesión y un rendimiento predecible de rollo a rollo.