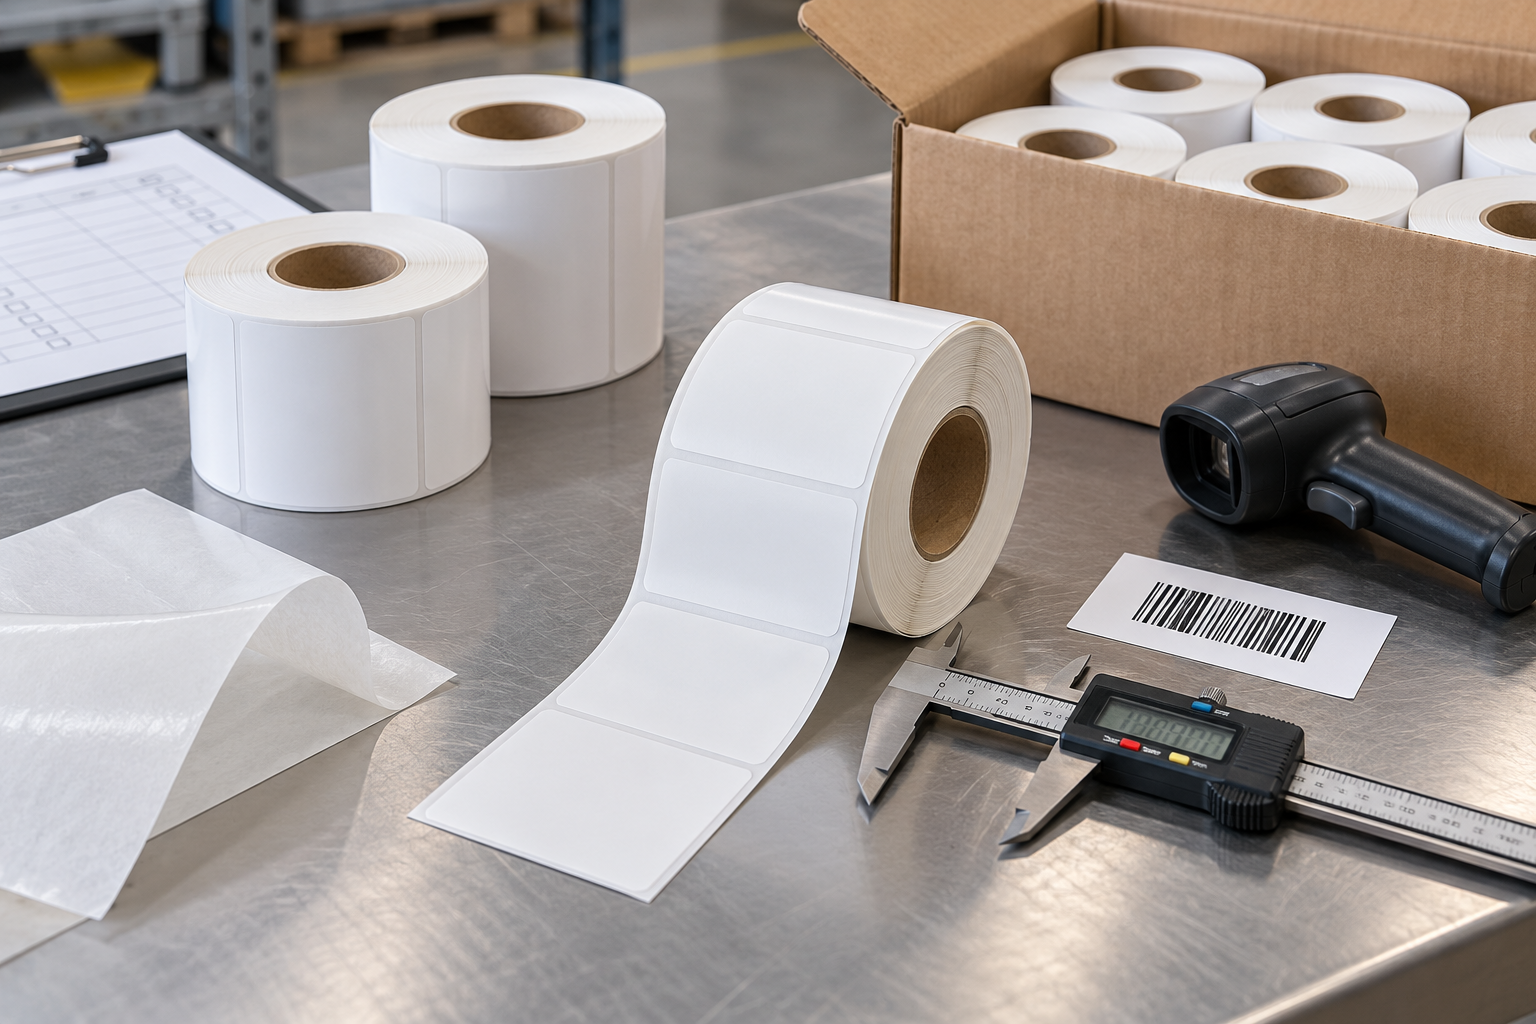
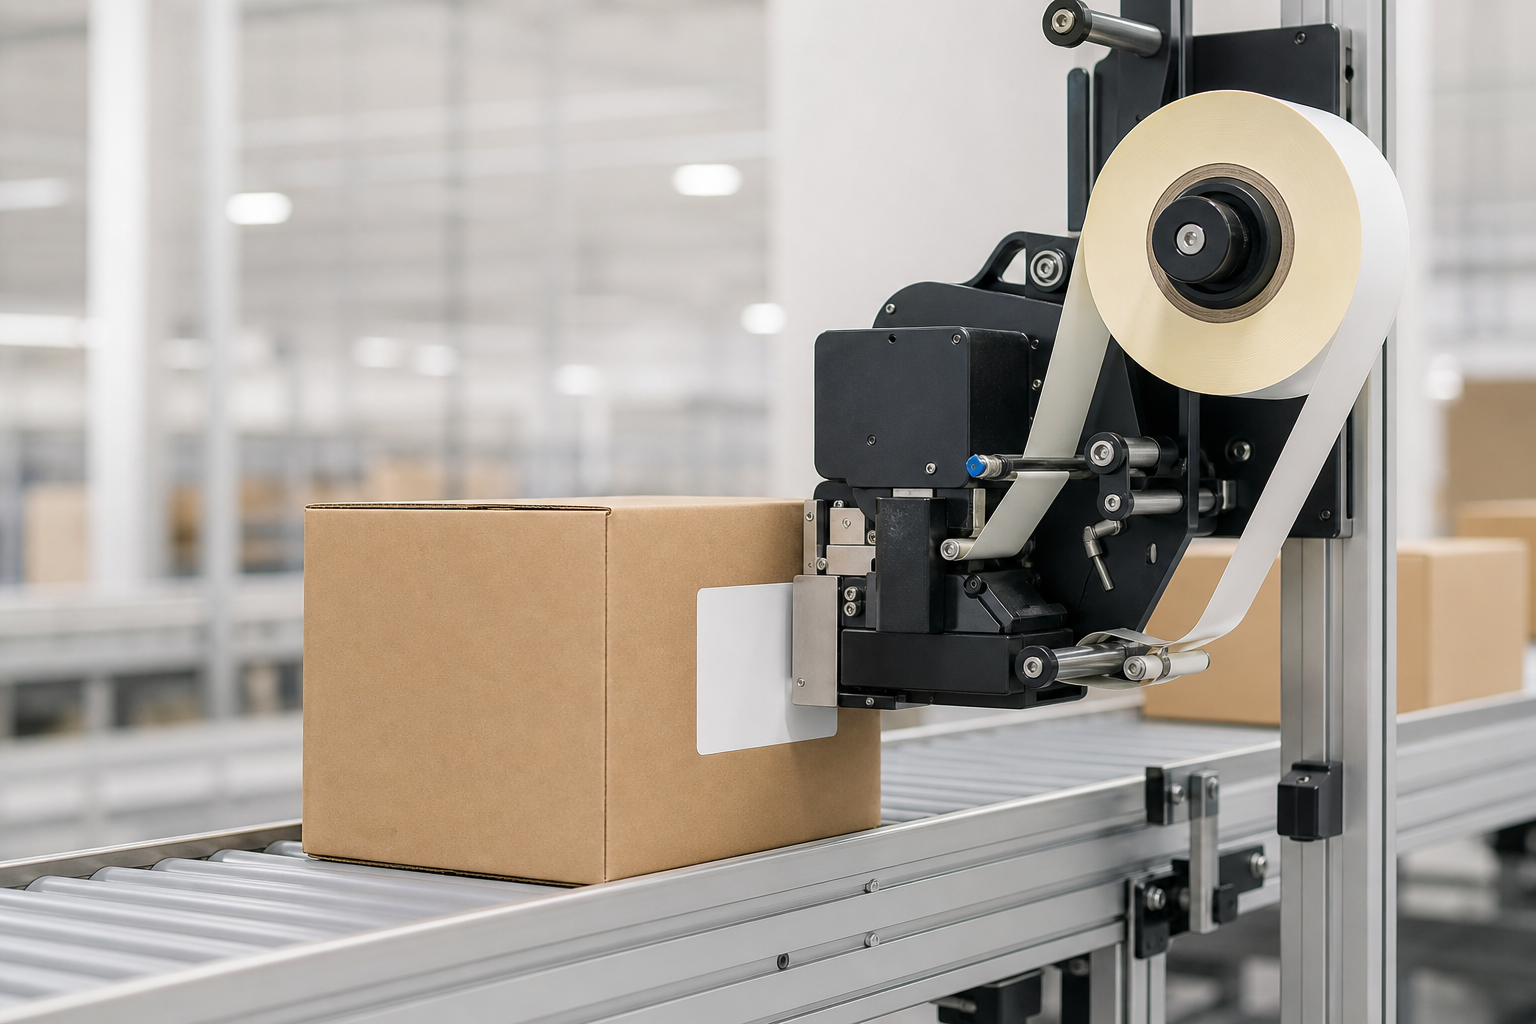
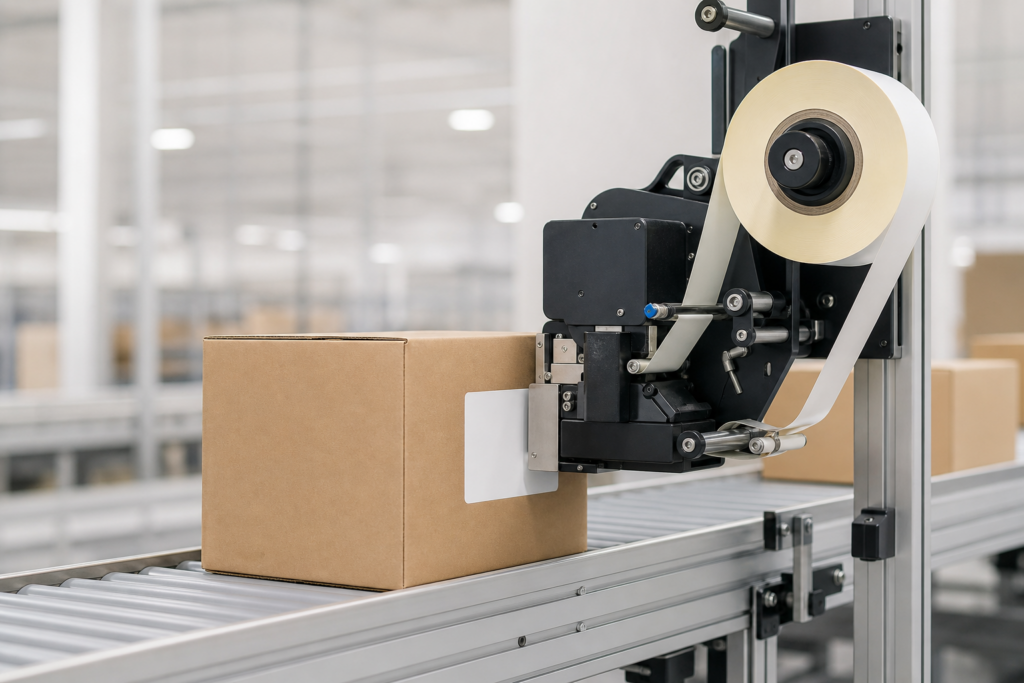
Pour un système d'impression et d'application automatiques, choisissez des étiquettes thermiques en adaptant la structure complète de l'étiquette au moteur d'impression, au mode d'application, à la surface de l'emballage, à la vitesse de production et à l'environnement d'exploitation. La largeur, la longueur, l'espace entre les étiquettes, l'épaisseur totale, la résistance du support, la force de décollement, la rigidité, l'adhésif, le sens d'enroulement, la taille du mandrin et le diamètre extérieur doivent tous être parfaitement adaptés les uns aux autres.
Une étiquette qui s'imprime correctement lors d'un test sur poste de travail peut néanmoins présenter des défauts sur une ligne automatisée. Les équipements d'impression-pose doivent imprimer, décoller, présenter, transférer et coller chaque étiquette au cours d'un cycle court. La validation finale doit donc être effectuée en utilisant la machine, l'emballage, la vitesse de la ligne, le format de données et les conditions environnementales réels.
En quoi l'étiquetage « imprimer-et-appliquer » est-il différent ?
Un système d'impression-application génère des informations variables juste avant d'appliquer l'étiquette sur un colis en mouvement ou à l'arrêt. L'imprimante fait avancer la bande, sépare l'étiquette de son support et la présente à un tampon d'application, à un dispositif de soufflage d'air, à un mécanisme d'essuyage, à un circuit d'application directe ou à un applicateur d'enroulement.
Chaque cycle repose sur une position et un décollement prévisibles de l'étiquette. De légères variations, pourtant acceptables en cas d'utilisation manuelle, peuvent entraîner des ratés de prélèvement, une application de travers, des ruptures de support, des doubles alimentations ou le fait qu'une étiquette reste collée au bord de décollement. L'étiquette fait partie intégrante du processus de la machine ; elle n'est pas seulement un consommable imprimé.
Quelles sont les caractéristiques techniques de l'imprimante qui doivent être respectées ?
Commencez par déterminer le modèle exact du moteur d'impression et la configuration de l'applicateur installé. Vérifiez la largeur de support prise en charge, la longueur minimale des étiquettes, l'épaisseur totale du support, la plage d'espacement, la taille du mandrin, le diamètre maximal du rouleau, la méthode de détection, la résolution d'impression et la vitesse. Le mode « applicateur » peut avoir des limites de longueur minimale différentes de celles du mode « déchirement » ou « découpe ».
Vérifiez si le retour d'alimentation est activé, si le support est entraîné par un rouleau de décollement et comment le support résiduel est rembobiné. Ne copiez pas les paramètres d'une autre gamme d'imprimantes. Un rouleau qui s'adapte physiquement peut tout de même ne pas respecter les limites de support ou de tension du moteur d'impression.
Pourquoi la rigidité de l'étiquette et la facilité de décollement du support sont-elles importantes ?
Au niveau du bord de décollement, le support se courbe fortement tandis que l'étiquette doit continuer à se dérouler vers l'avant. Une étiquette suffisamment rigide se détache proprement et se positionne de manière prévisible. Une étiquette très souple peut épouser la courbe du support au niveau du bord de décollement. Une étiquette très rigide risque de ne pas épouser la forme des petits emballages ou de se décoller après application.
La force de décollement doit être équilibrée. Une force de décollement excessive peut retarder la séparation et déloger l'étiquette de sa position. Une force de décollement trop faible peut entraîner un décollement prématuré lors de l'enroulement, du transport, de l'accélération ou du retour en arrière. Testez ensemble le support d'impression, l'adhésif et le film de protection finis, car aucune de ces propriétés ne peut être validée séparément.
Comment choisir la colle ?
Choisissez l'adhésif en fonction du matériau de l'emballage, de l'énergie de surface, de la texture, de la propreté, de la courbure, de la température d'application et de la température d'utilisation. Le carton ondulé, les cartons recyclés, les films thermorétractables, le verre, le métal et les plastiques à faible énergie de surface peuvent nécessiter des comportements adhésifs différents. La poussière, l'humidité, l'huile et les surfaces froides réduisent l'adhérence initiale.
L'application automatique impose à l'étiquette une pression et un temps de maintien limités. L'adhésif doit développer une adhérence initiale suffisante au moment même du contact. Un adhésif « agressif » n'est pas forcément meilleur : un débordement d'adhésif sur les bords ou un écoulement excessif peuvent contaminer la plaque de décollement, le tampon, les guides et l'imprimante.
En quoi la taille et la forme des étiquettes influencent-elles leur application ?
L'étiquette doit être suffisamment grande pour accueillir le code-barres et le texte requis, tout en restant dans la plage prise en charge par l'applicateur. Les étiquettes très courtes risquent de ne pas être suffisamment avancées pour la méthode de prélèvement. Les étiquettes très longues peuvent s'affaisser, se froisser ou nécessiter une course de tamponnage plus longue et un temps de cycle plus important.
Les coins arrondis offrent généralement une meilleure adhérence et un décollement plus fiable que les angles vifs. Les cols étroits, les formes de découpe inhabituelles et les marges réduites de la doublure peuvent se décoller à grande vitesse. Pour les étiquettes enveloppantes, vérifiez les dimensions du panneau, l'ordre d'enroulement, la compression du carton et l'emplacement des bords de l'emballage avant de valider le tracé de découpe.
Quelle méthode de pose faut-il prescrire ?
Précisez le diamètre intérieur du mandrin, la largeur du mandrin, le diamètre extérieur maximal du rouleau, la largeur de la bande, le sens d'enroulement, si les étiquettes doivent être orientées vers l'intérieur ou vers l'extérieur, ainsi que le bord qui sort en premier. Le rouleau doit reposer bien à plat sur le dispositif de déroulement et passer dans l'imprimante sans dévier latéralement. Les rouleaux de grande taille nécessitent des mandrins suffisamment solides pour résister à l'écrasement.
Précisez si rouleaux d'étiquettes peut comporter des raccords et comment ceux-ci doivent être identifiés. Vérifiez le nombre d'étiquettes par rouleau et la capacité du support de rebut. Un rouleau à haut rendement n'apporte guère d'avantage si l'enrouleur se remplit trop vite ou si la masse supplémentaire du rouleau entraîne une tension de déroulement instable.
Comment contrôler les espaces, les repères et la découpe à l'emporte-pièce ?
Utilisez la méthode de détection prise en charge par le moteur d'impression : espace, encoche, trou ou marque noire. Les repères d'enregistrement doivent rester cohérents sur toute la longueur du rouleau et passer par la piste de détection appropriée. Les pré-impressions, les supports transparents et les formes irrégulières peuvent réduire le contraste de détection.
La matrice doit découper la face et la colle sans affaiblir le support. Des découpes trop profondes peuvent entraîner des ruptures du support sous l'effet de la tension exercée par l'applicateur. Des découpes trop superficielles laissent les étiquettes attachées à la matrice ou au support. Vérifiez la répétition, l'espacement, les marges du support, les coulures de colle et le repérage entre l'étiquette et l'impression sur l'ensemble du rouleau.
Quel est le lien entre la vitesse d'impression et les exigences en matière de codes-barres ?
Un débit plus élevé ne nécessite pas toujours la vitesse d'impression la plus élevée. Le système a besoin de suffisamment de temps pour imprimer une image lisible, présenter l'étiquette, recevoir le signal de l'applicateur, poser l'étiquette et confirmer que l'opération est terminée. Les codes-barres denses et les grandes zones sombres peuvent nécessiter une réduction de la vitesse ou un ajustement de la chaleur.
Utilisez le niveau de densité le plus faible permettant d'obtenir une image stable à la vitesse sélectionnée. Une chaleur excessive peut entraîner l'étalement des barres du code-barres, assombrir l'arrière-plan, déformer les supports clairs et accélérer l'usure de la tête d'impression. Évaluez les codes-barres après leur application, car les plis, la texture du carton, la courbure et le positionnement de l'étiquette peuvent nuire aux performances de lecture.
Quelle méthode d'application modifie les exigences en matière d'étiquetage ?
- L'application des tampons nécessite une prise en charge, une aspiration du tampon, une rigidité de l'étiquette, une distance par rapport à l'emballage et une pression de contact constantes.
- L'application par jet d'air nécessite une étiquette suffisamment légère et stable pour se décoller avec précision sans se plier ni pivoter.
- Les méthodes d'application par essuyage et par application directe reposent sur un mouvement contrôlé des emballages, un contact au niveau du bord avant et un décollement en douceur de l'étiquette.
- Les systèmes d'emballage en enveloppe d'angle exigent un timing précis, une géométrie spécifique de l'emballage et un adhésif capable de coller deux panneaux adjacents.
Indiquez au convertisseur quelle méthode est installée. Une étiquette de même taille peut se comporter différemment selon qu’elle est appliquée à l’aide d’un tampon encreur, projetée dans les airs ou déposée par frottement sur un carton en mouvement.
Comment mener un essai de production ?
- Chargez un rouleau représentatif de la production, calibrez le moteur d'impression, puis vérifiez l'alimentation étiquette par étiquette et la position constante du décollement.
- Testez chaque format d'étiquette requis à la vitesse normale et à la vitesse maximale de la ligne de production, sur des emballages réels dont les dimensions se situent dans la plage de tolérance prévue.
- Vérifier la qualité des codes-barres, leur emplacement, la présence de plis, le décollement des bords, les étiquettes manquantes, le suivi des chutes de support, les changements de rouleau et la reprise après les arrêts.
Poursuivez suffisamment longtemps pour tester les équipements chauds, un enrouleur de déchets presque plein et les étiquettes situées près du mandrin. Une démonstration trop brève pourrait ne pas permettre de détecter d’éventuels changements au niveau du gondolage, du décollement, de la tension du rouleau ou de l’accumulation d’adhésif.
Quels éléments doivent être validés avec le fournisseur ?
Donnez le fournisseur d'étiquettes les modèles d'imprimante et d'applicateur, la méthode d'application, le dessin de l'étiquette, le schéma du rouleau, la composition du support, les échantillons d'emballage, la vitesse, l'environnement, les exigences relatives aux codes-barres et les critères d'acceptation. Consignez les paramètres d'impression approuvés et le mode de gestion du support avec les spécifications de l'étiquette.
Une notification est requise avant toute modification de la surface, de la classe thermique, de l'adhésif, de la doublure, de la matrice, du mandrin, du sens d'enroulement ou du fournisseur. Conserver un rouleau homologué ainsi que des échantillons de produits finis. La réception finale doit porter sur l'alimentation en continu, le décollement propre, la précision de l'application, la lisibilité des codes-barres, l'adhérence et la régularité des performances d'un rouleau à l'autre.